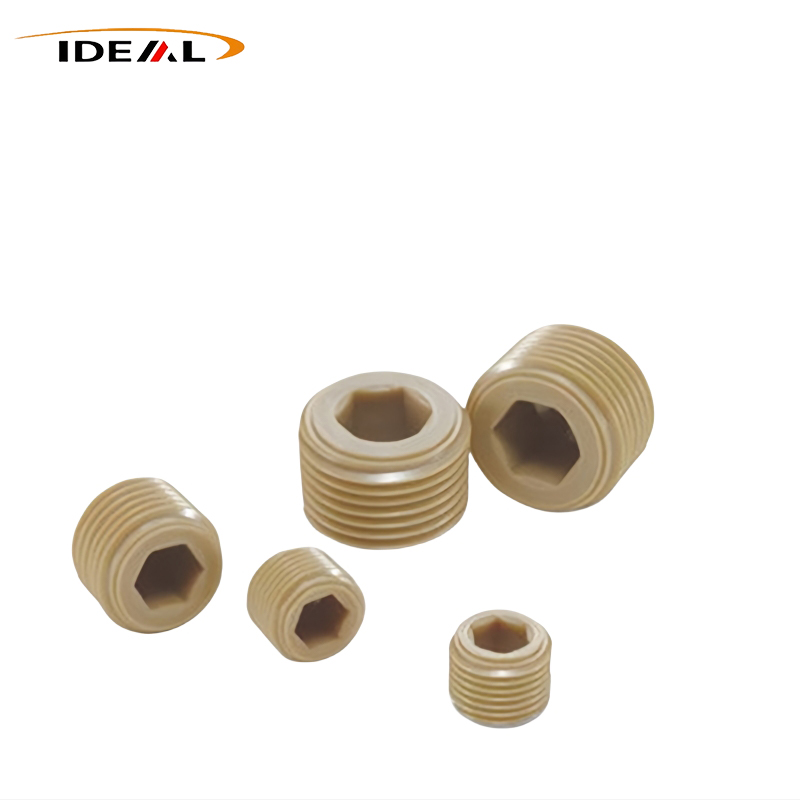
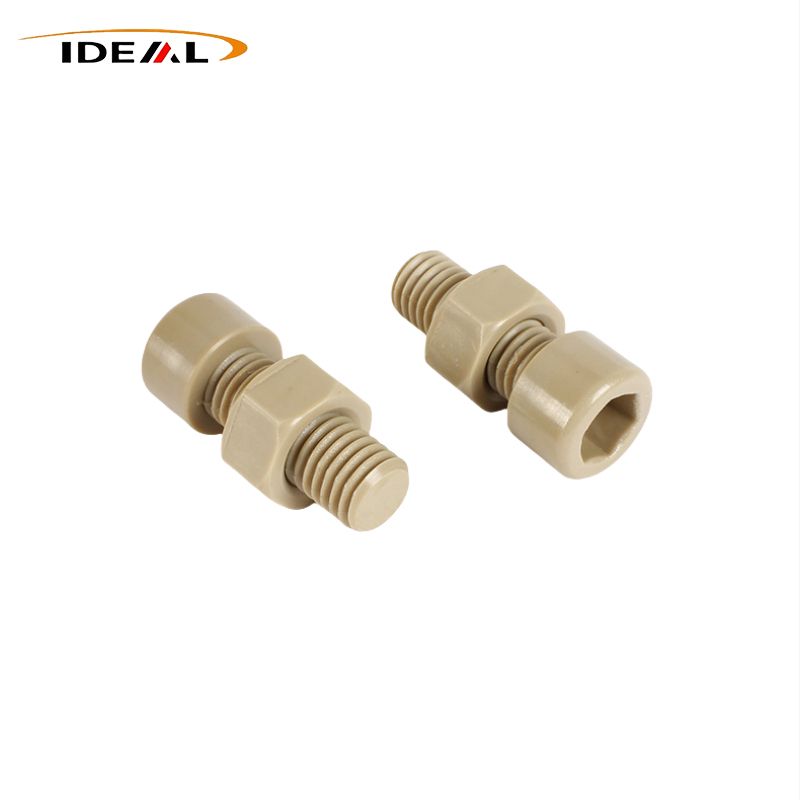
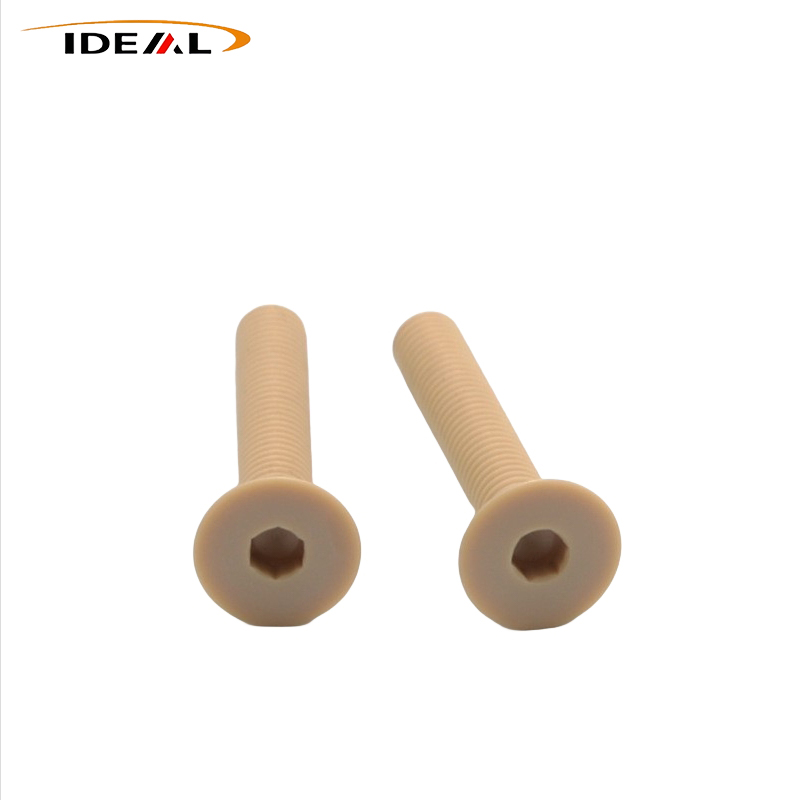
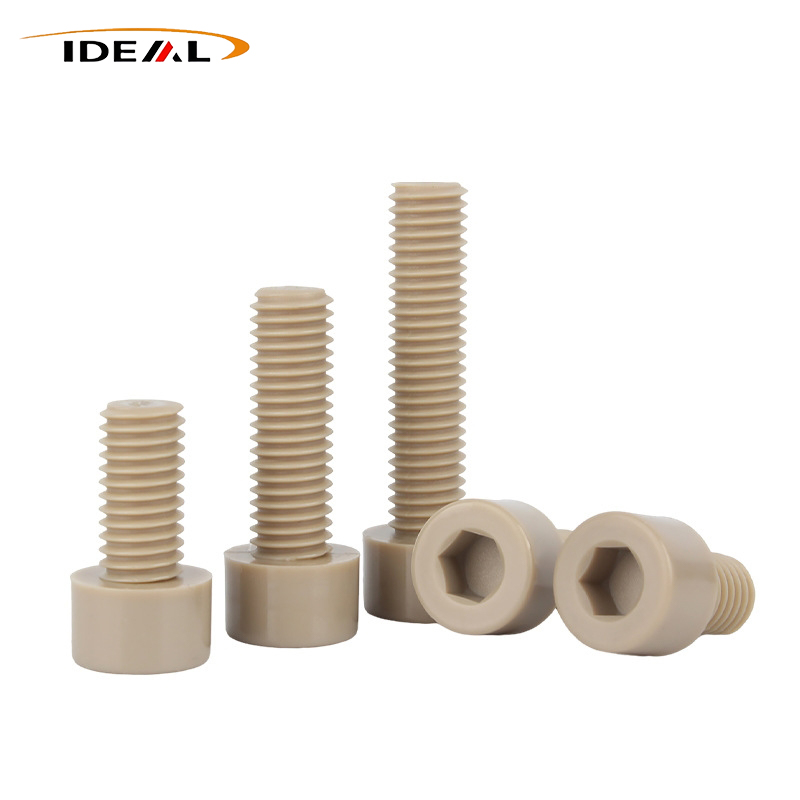
Als zuverlässiger chinesischer Hersteller liefert Ideal Plastic DIN912 / ISO 4762 PEEK-Innensechskantschrauben in den Qualitäten Pure, CF und GF. Diese nichtmagnetischen, isolierenden Befestigungselemente sind hitze- und korrosionsbeständig und eignen sich für Präzisionsgeräte in den Bereichen Halbleiter, Chemie und neue Energien. Reines PEEK weist eine Spannungsrelaxation von 8–12 % pro 1000 Stunden bei 200 °C auf.
Ideal Plastic, ein professioneller chinesischer Anbieter von Hochleistungsprodukten aus technischem Kunststoff, konzentriert sich auf die Präzisionsverarbeitung und kundenspezifische Fertigung von PEEK-Innensechskantschrauben. Gemäß den Spezifikationen DIN912 und ISO 4762 nutzt das Werk sowohl Spritzguss als auch CNC-Bearbeitung, um mehrere Materialqualitäten herzustellen, darunter reines PEEK, kohlenstoffgefülltes PEEK und glasgefülltes PEEK. Jede Produktionscharge durchläuft eine vollständige Inspektion und Rückverfolgbarkeitskontrolle, die auf Präzisionsgeräteumgebungen abzielt, in denen Metallbefestigungen die Anforderungen an Isolierung, Nichtmagnetisierung oder Korrosionsbeständigkeit nicht erfüllen können.
| Produktname | Innensechskantschrauben aus PEEK |
| Material | Ungefülltes PEEK, kohlenstoffgefülltes PEEK, glasgefülltes PEEK |
| Farbe | Schwarz, Beige (Sonderfarben verfügbar) |
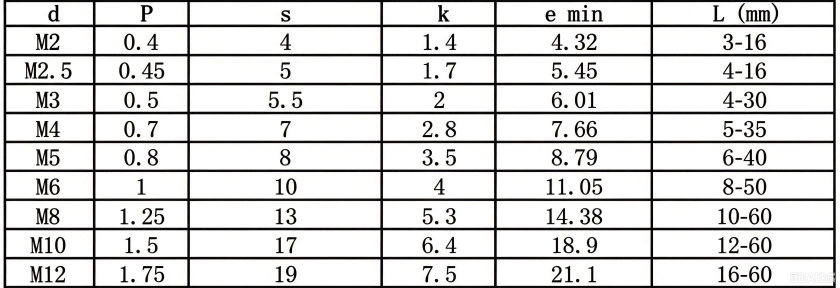
| Gewindetyp | Metrisch (Standardlager M1,6–M12), Imperial (angepasst für nordamerikanische Geräte) |
| Maßtoleranzen | Toleranz der Standardteile: ±0,05–0,10 mm, Toleranz der Präzisionsteile nach Maß: ±0,02–0,05 mm |
| Koaxialität | Sechskantkopf und Schraubenkoaxialität ≤0,03 mm |
| Gewindegenauigkeit | Außengewinde 6g, passendes Innengewinde 6H, imperiale UNC/UNF-Gewinde entsprechen ASME B18.3, Toleranzklasse 2A |
| Metrische Lagergrößen | M1,6, M2, M2,5, M3, M4, M5, M6, M8, M10, M12 |
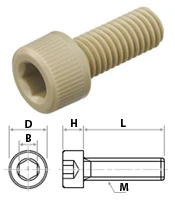
PEEK-Innensechskantschrauben bestehen aus vier Kernkomponenten: zylindrischer Kopf, Innensechskant-Antriebshohlraum, Schaft und Gewindeabschnitt. Obwohl die äußere Geometrie mit Innensechskantschrauben aus Metall übereinstimmt, erfordert das PEEK-Polymermaterial spezielle strukturelle Anpassungen, um die Spannungskonzentration zu kontrollieren und Risse beim Anziehen oder Temperaturwechsel zu verhindern.
1. Behandlung mit abgerundeten Ecken: Alle Übergangszonen an der Kopfwurzel und am Boden des Sechskanthohlraums sind abgerundet. Scharfe Ecken erzeugen konzentrierte Spannungen und lösen Risse aus, wenn ein Drehmoment auf PEEK-Teile ausgeübt wird.
2. Tiefenkontrolle des Sechskanthohlraums: Die Hohlraumtiefe entspricht den Standardanforderungen. Eine unzureichende Tiefe führt zum Abrutschen des Schlüssels und zur Beschädigung der Innenwand; Eine übermäßige Tiefe reduziert die Wandstärke des Kopfes und verringert die Bruchdrehmomentfestigkeit.
3. Optimierung des Gewindeprofils: Gewindeprofil ist dünner als Metallbefestigungen. Die Gewindespitze verfügt über einen abgerundeten Übergang ohne scharfe Kanten, um die Spannungskonzentration am Gewindegrund zu reduzieren und die Rutschfestigkeit zu verbessern. Das Auslaufende ist abgeschrägt, um das erste Gewinde beim Zusammenbau zu schützen.
4. Oberflächenqualitätsstandard: Füllstoffverstärkte Varianten dürfen keine Mikrokerben oder Absplitterungen an den Sechskantinnenwänden aufweisen. Winzige, unsichtbare Defekte dehnen sich unter mechanischer Belastung schnell aus und verursachen unerwartete Brüche.
Auch wenn sie einfach aussehen, erfordern diese Kunststoffbefestigungen eine strenge Kontrolle des Rohmaterials, der thermischen Verarbeitung, der Bearbeitung und der Inspektion. Verborgene Mängel werden bei Eingangstests im Werk möglicherweise nicht sichtbar und fallen erst bei der Montage durch den Kunden oder bei extremen Temperaturwechseln aus. Die Hauptschwierigkeiten bei der Produktion konzentrieren sich auf den inneren Spannungsabbau, die Gewindeformung, die Füllstoffverarbeitung und das Kristallisationsmanagement für Spritzgussprodukte.
Bei der Herstellung von PEEK-Verbindungselementen gibt es zahlreiche versteckte Risiken, und jeder Verarbeitungsschritt erfordert eine präzise Kontrolle.
1. Reststressmanagement: PEEK-Stäbe behalten die Extrusionsspannung nach der Extrusion bei. Beim CNC-Schneiden entsteht eine zusätzliche Schnittbelastung durch Werkzeugdruck und Schnittwärme. Wenn die Glühdauer unzureichend ist oder die Heiz-/Kühlgeschwindigkeit zu hoch ist, kann die Spannung nicht vollständig abgebaut werden. Produkte können die Maßprüfung bestehen, aber nach längerer Lagerung und Temperaturschwankungen kommt es zu Gewindeverformungen, Schaftverformungen und Kopfrissen.
2. Werkzeugverschleiß und Füllschneiden: Kohlenstoffgefülltes und glasgefülltes PEEK enthalten harte Füllstoffe, die Schneidwerkzeuge schnell verschleißen. Abgenutzte Schneidwerkzeuge verursachen Gewindegrate, Zahnabsplitterungen und Schäden in den Innensechskanthohlräumen. Diese subtilen Mängel sind visuell schwer zu erkennen, führen jedoch beim Anziehen zum Abisolieren des Gewindes und zum Bruch des Kopfes.
3. Kristallisationskontrolle beim Spritzgießen: Der kritischste Punkt beim Spritzgießen ist die Kristallisation und nicht das äußere Erscheinungsbild. Für eine vollständige Kristallisation muss die Formtemperatur zwischen 160 und 200 °C liegen. Eine niedrige Formtemperatur führt zu einer unvollständigen Kristallisation; Produkte sehen intakt aus, verlieren jedoch an Hitze- und Chemikalienbeständigkeit, was zu Schrumpfung und Verformung führt. Dieser Mangel kann durch einfache Sichtprüfung nicht festgestellt werden. PEEK-Schmelze hat eine hohe Viskosität und gefüllte Sorten weisen eine schlechtere Fließfähigkeit auf. Eine schlechte Anschnitt- und Entlüftungskonstruktion führt zu Lufteinschlüssen, Brandflecken und inneren Mikroporen. Das Glühen nach dem Formen bleibt obligatorisch, um das Risiko einer späteren Verformung zu vermeiden.
Guangzhou Ideal legt sechs Kernprüfmaße für PEEK-Innensechskantschrauben fest: Rohstoffqualität, Verarbeitungstechnologie, Gewindegenauigkeit, Aussehen, mechanische Eigenschaften, Chargenrückverfolgbarkeit.
1. Rohstoffkontrolle: Es werden nur reine PEEK-Stäbe und -Pellets verwendet; Recyclingmaterial und Materialmischung sind verboten. Die Rohmaterialfeuchtigkeit wird auf ≤0,02 % kontrolliert, um Blasen, Brandflecken und eine verminderte mechanische Festigkeit zu vermeiden. Es können COC-Rohstoffzertifikate bereitgestellt werden, die die Chargenrückverfolgbarkeit für Halbleiter- und Medizinprojekte unterstützen.
2. Gradientenglühen: CNC-Rohlinge und Spritzgussteile werden zum Spannungsabbau einem Gradientenglühen unterzogen. Die Heiz- und Kühlgeschwindigkeit wird streng reguliert, um Extrusions-, Schneid- und Formspannungen zu vermeiden. Fertige Teile können keine hohe Eigenspannung aufrechterhalten, wodurch Gewindeverdrehungen, Schaftverformungen und Kopfrisse bei Temperaturzyklen verhindert werden.
3. Inspektion der Gewindelehre: Metrisches Gewinde erreicht Genauigkeit der Klasse 6H. Zollgewinde entsprechen ASME B18.3. Das GO-Messgerät lässt sich problemlos einschrauben, während das NO-GO-Messgerät nicht eindringen kann. Es ist eine 100-prozentige GO/NO-GO-Prüfung der Messgeräte implementiert. Vollständiges Gewindeprofil ohne fehlende Zähne, Ausrisse, Absplitterungen und Grate; Der Zahnkamm weist abgerundete Übergänge auf und scharfe Spitzen sind verboten. Die Gewindeoberfläche ist frei von Anbrand- und Extrusionsschäden, es bleiben keine Schnittrückstände in den Gewindespalten hängen.
4. Prüfung des optischen Erscheinungsbildes: Die zylindrische Kopfoberfläche ist flach. Der innere Sechskanthohlraum weist keine abgebrochenen Ecken, Kerben, Risse, Verbrennungen oder Stoßschäden auf. Der Schraubenkörper muss frei von Rissen, Delaminationen, Blasen, schwarzen Flecken und Farbverunreinigungen sein. Die Gewindeoberfläche weist keine Grate oder gebrochenen Kanten auf. Füllstoffqualitäten behalten eine gleichmäßige Farbe ohne Agglomerationsflecken des Füllstoffs.
5. Zerstörender Drehmomenttest: Proben gleicher Spezifikation führen zerstörende Drehmomenttests durch, um den Drehmomentreferenzwert aufzuzeichnen. Für den Drehmomentwiderstandstest des Kopfes muss das Gewinde vor dem Bruch des Kopfes abgezogen werden. Ein vorzeitiger Kopfbruch wird nicht akzeptiert.
6. Chargenkonsistenz und Verpackung: Gleiche Chargenware behält gleichbleibende Farbe, Abmessung und mechanische Leistung. Es wird eine separate Verpackung mit klaren Etiketten verwendet, auf denen Spezifikation, Materialqualität und Chargennummer angegeben sind. Produkte in Reinraumqualität werden in staubdichten Behältern verpackt, um eine Kontamination durch Verunreinigungen während des Transports zu vermeiden.
PEEK-Innensechskantschrauben verwenden Polyetheretherketon (PEEK) als Basismaterial und sind in drei Qualitäten erhältlich: reines PEEK (natürliche Isolierung), glasfaserverstärktes PEEK und kohlenstofffaserverstärktes PEEK (leitfähig/antistatisch). Es verfügt über umfassende Vorteile, darunter hohe Temperaturbeständigkeit, Korrosionsbeständigkeit, Isolierung, nichtmagnetische Eigenschaften und Leichtbauweise, wodurch es häufig in Befestigungsanwendungen für Halbleiter, Chemie, neue Energie und medizinische Geräte eingesetzt wird.
1. Gesetz zur Spannungsdämpfung bei hohen Temperaturen: PEEK weist über 200 °C ein leichtes Kriechen und Spannungsrelaxation auf: Die Klemmkraft nimmt mit der Zeit leicht ab (eine inhärente Eigenschaft von Kunststoffpolymeren). Entspannungsrate aus reinem PEEK: 8–12 %/1000 Std. bei 200 ℃. Glasfaserverstärkte PEEK-Relaxationsrate: 3–5 %/1000 h bei 200 °C (deutlich verbessert, geeignet für langfristige Druckhaltung bei hohen Temperaturen). Entspannungsrate aus Kohlefaser-PEEK: 2–3 %/1000 h bei 200 ℃ (optimal, bevorzugt für High-End-Geräte).
2. Inerte Molekülstruktur und Antikontamination: Die Hauptkette von PEEK hat eine stabile Struktur aus Benzolringen + Etherbindungen, was dazu führt, dass keine Weichmacher, Schmiermittel oder Zusatzstoffe ausfallen und keine Metallionen freigesetzt werden. Es enthält keine flüchtigen Stoffe mit niedrigem Molekulargewicht und verhindert so ein Beschlagen und eine Kontamination der Hohlraumlinsen in einer Vakuumumgebung. Halbleiter-, optische und Reinstwassergeräte erkennen nur CNC-geglühte Teile aus reinem PEEK, um Spuren von Verunreinigungen zu beseitigen.
3. Hochfrequenz-Dielektrizitätskonstante und Stabilität: PEEK hat eine Dielektrizitätskonstante von 3,2–3,3 und weist nahezu keine Schwankungen im Hochfrequenzbereich von 1 GHz–10 GHz auf. Es weist einen äußerst geringen dielektrischen Verlust auf und verhindert so Interferenzen mit HF-Signalen und Signaldrift. Metallschrauben können Wirbelströme reflektieren, stören und erzeugen; Gewöhnliche Kunststoffe sind bei hohen Frequenzen dielektrisch instabil. Geeignet für spezielle isolierende Befestigungselemente in 5G-Basisstationen, HF-Hohlräumen, Mikrowellengeräten und Hochfrequenzprüfgeräten.
4. Wasserbeständigkeit: PEEK weist eine extrem hohe Stabilität bei der Hochtemperatur-Dampfhydrolyse auf. Es hält Tausenden von Autoklavenzyklen bei 134℃ stand, ohne zu reißen. Langfristiges Eintauchen in heißes, kochendes oder hochreines Wasser führt nicht dazu, dass es Wasser aufnimmt, aufquillt oder sich verformt. Geeignet für die Medizin- und Reinwasserindustrie.
5. Strahlungsbeständigkeit: PEEK ist beständig gegen Gammastrahlen und Elektronenstrahlen. Es wird nach der Bestrahlung nicht spröde, verfärbt sich oder reißt nicht. Geeignet für medizinische Bestrahlungssterilisation, Ausrüstung der Nuklearindustrie und Weltraumbestrahlungsumgebungen.
6. Nicht magnetisch: PEEK enthält keine ferromagnetischen Elemente, wird nie magnetisiert, hat keinen Restmagnetismus und keine Hysterese. Es kann in MRT- und Präzisions-Magnetfeldkalibrierungsgeräten verwendet werden. Sogar Edelstahlschrauben werden in einer langfristigen Magnetfeldumgebung leicht magnetisiert, was die Bildgebung und Erkennung beeinträchtigt. PEEK beseitigt dieses Problem vollständig.
Die richtige Auswahl der Sorte hilft Ingenieuren, Montagefehler und langfristige Zuverlässigkeitsprobleme bei der Verwendung dieser Kunststoffbefestigungen in Präzisionsgeräten zu vermeiden.
1. Beschränkung auf reines PEEK: Reines PEEK sollte nicht für Druckbefestigungen unter Hitze- und Kältewechselbedingungen über einen längeren Zeitraum verwendet werden, da es sich leicht lockern kann.
2. Hochtemperatur-Isolierungsszenario: Für Geräte, die eine Langzeitisolierung bei 200℃+ erfordern, ist GF30/CF30-verstärktes PEEK obligatorisch.
3. Reinraumumgebung: Für Reinraumbedingungen bei normaler Umgebungstemperatur ist reines PEEK völlig ausreichend und bietet die beste Stabilität.
4. Isolierung und statische Gefahr: Reines PEEK bietet eine extrem hohe Isolierung ohne statische Ableitung; In trockenen Umgebungen kann sich statische Elektrizität ansammeln (ein kleiner Nachteil für Reinräume).
5. Glasgefülltes PEEK: Glasfaser-PEEK ist isolierend und weist eine geringe statische Aufladung auf; optimal für allgemeine elektrische Anwendungen.
6. ESD-Leistung aus kohlenstoffgefülltem PEEK: Kohlefaser-PEEK erreicht einen standardmäßigen ESD-Schutzbereich von 10⁶–10⁹Ω, leitet statische Elektrizität präzise ab, beschädigt keine Späne und zieht keinen Staub an.
7. Auswahl der Halbleiterqualität: Reines PEEK wird für allgemeine Halbleiterhohlräume verwendet, während Wafer-Kontaktvorrichtungen aus Kohlefaser-PEEK bestehen müssen. Das Mischen dieser PEEK-Typen kann zu einer elektrostatischen Entladung der Späne oder einer Staubverunreinigung der Hohlräume führen.
A1: 1. Keine versteckten inneren Spannungen, nulldimensionale Drift über einen langen Zeitraum
2. Keine Ausfällung, keine Ionenverunreinigung, keine Verunreinigung von Präzisionsprozessen
3. Geringstes Hochtemperaturkriechen, langzeitstabile Klemmkraft
4. Abgerundetes Gewindeprofil, Anti-Chipping, hohe Torsionskonsistenz
5. Die Lebensdauer unter Temperaturwechsel-, Vakuum- und Korrosionsbedingungen beträgt das 3- bis 5-fache der von spritzgegossenen Modellen
A2: 1. Echtes reines PEEK: Mattbeige, fein und partikelfrei, gleichmäßige Schnittkante
2. Recyceltes PEEK: Weißere, dunklere, rauere Oberfläche, lokalisierte Orangenschalenstruktur
3. Minderwertig gefülltes PEEK: fleckige Farbe, erhabene Partikel, raue Fadenoberfläche
A3: 1. Bei hohen Temperaturen erweicht die PEEK-Oberfläche, die mikroskopische Passung der Gewindekontaktfläche beträgt 100 %, ohne Lücken.
2. Bei Kunststofffäden tritt unter Druck ein mikroskopischer Kaltschweißeffekt auf → Kein Verklemmen bei Raumtemperatur, kein Verklemmen bei hoher Temperatur und kein Abisolieren bei der Demontage.
3. Lösung: Durch die Mikrospaltbearbeitung + optimierter Gewindescheitelradius für den Hochtemperaturbetrieb können 99 % des Hochtemperatur-Festfressens vermieden werden.
A4: 1. Ungetempertes PEEK: Irreversible Schrumpfung bei niedrigen Temperaturen und Ausdehnung bei hohen Temperaturen; Nach mehr als 50 Zyklen verformt sich das Gewinde leicht und die Passform wird enger.
2. Standardgeglühtes CNC-PEEK: Reversible thermische Ausdehnung und Kontraktion; Dimensionsstabilität nach Tausenden von Zyklen.
3. Spritzgegossenes PEEK: Ungleichmäßige Kristallisation; unidirektionale Schrumpfung während der Temperaturwechselbeanspruchung; wird durch den Gebrauch lockerer und anfälliger für Verklemmungen.
A5: Spritzgussteile leiden unter unzureichender Kristallisation, versteckter Spannung und Dimensionsabweichung; CNC-geglühte Teile weisen keine inneren Spannungen, geringe Ausfällungen und eine stabile Präzision auf, ohne Fehlertoleranz bei High-End-Geräten.