Da fortschrittliche Geräte Materialien mit besserer mechanischer Stabilität und Wärmemanagement erfordern,Kohlenstoffgefüllte PEEK-Foliehat in den Bereichen Luft- und Raumfahrtkomponenten, Halbleiterausrüstung und Präzisionsmaschinen Aufmerksamkeit erregt. Dabei kommt es nicht nur darauf an, wie viel Kohlefaser hinzugefügt wird, sondern auch darauf, wie sich das Füllstoffverhältnis auf den gesamten Herstellungs- und Anwendungsprozess auswirkt.
PEEK oder Polyetheretherketon ist ein teilkristalliner Hochleistungsthermoplast, der für seine thermische Beständigkeit, chemische Beständigkeit, mechanische Festigkeit und sein Verschleißverhalten bekannt ist. Aufgrund dieser Eigenschaften eignet es sich für Komponenten, die in anspruchsvollen Industrieumgebungen eingesetzt werden.
Dennoch erfüllt ungefülltes PEEK nicht alle Anwendungsanforderungen. Einige Komponenten erfordern eine höhere Steifigkeit, eine geringere Wärmeausdehnung, eine verbesserte Wärmeübertragung oder eine bessere Beständigkeit gegen wiederholten Gleitkontakt. Die Zugabe von gehackten Kohlenstofffasern verändert die Materialstruktur und trägt dazu bei, diesen Anforderungen gerecht zu werden.
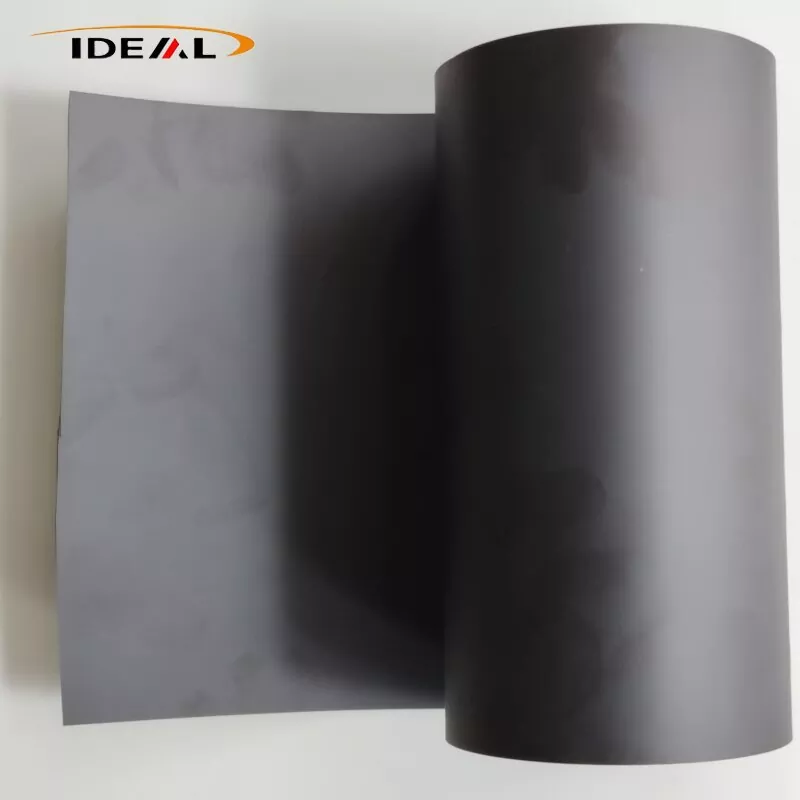
Bei der Herstellung von Gießfolien werden Kohlefasern mit PEEK-Harz vermischt, bevor sie in einem T-Düsen-Flachdruckguss- und Extrusionsverfahren verarbeitet werden. Der resultierende Film hat ein schwarzes Aussehen und andere mechanische und thermische Eigenschaften als ein natürlicher PEEK-Film.
Die Leistungsänderung hängt vom Kohlenstofffasergehalt, der Faserverteilung, der verbleibenden Faserlänge, den Extrusionsbedingungen und der anschließenden Wärmebehandlung ab. Daher sollte der Füllstoffanteil zusammen mit der beabsichtigten Anwendung und Verarbeitungsmethode berücksichtigt werden.
Unterschiedliche Kohlenstofffaserbeladungsgrade sorgen für unterschiedliche Balancen zwischen Verstärkung und Verarbeitbarkeit. Die Typen CF10, CF20 und CF30 veranschaulichen, wie eine Erhöhung des Füllstoffanteils das Verhalten von gegossener PEEK-Folie verändern kann.
| Grad | Hauptmerkmale | Überlegungen zur Verarbeitung |
|---|---|---|
| CF10 | Geringerer Füllstoffgehalt, bessere Zähigkeit und Fließfähigkeit, mäßige Verstärkung. | Geeignet für relativ dünne Gussfolien mit weniger an der Oberfläche schwimmenden Fasern und vergleichsweise geringerem Verzugsrisiko. |
| CF20 | Ausgewogene Steifigkeit, Verschleißfestigkeit, Wärmeleitfähigkeit und Dimensionsstabilität. | Bietet ein ausgewogenes Verhältnis zwischen Materialleistung und Gießfolienverarbeitbarkeit. |
| CF30 | Höhere Steifigkeit, Verschleißfestigkeit und Wärmeleitfähigkeit. | Höhere Schmelzviskosität und Sprödigkeit machen das Dünnschichtgießen und die Weiterverarbeitung anspruchsvoller. |
CF10 lässt sich im Allgemeinen leichter zu dünneren Filmstrukturen verarbeiten. Seine niedrigere Schmelzviskosität unterstützt ein besseres Fließen beim Gießen, während das Material vergleichsweise mehr Flexibilität und Zähigkeit behält.
CF20 bietet eine ausgewogenere Kombination aus Verstärkung und Verarbeitungsleistung. Dies kann in Betracht gezogen werden, wenn eine Anwendung eine verbesserte Steifigkeit und Verschleißfestigkeit erfordert, ohne direkt auf die mit CF30 verbundene höhere Sprödigkeit umzusteigen.
CF30 bietet eine stärkere Verstärkung, aber sein höherer Kohlenstofffaseranteil erhöht die Schmelzviskosität und erschwert die stabile Produktion ultradünner Filme. Die Produktinformation weist für diese Sorte eine praxisgerechte Fertigungsdicke von mindestens 0,25 mm aus.
FürKohlenstoffgefüllte PEEK-Folie, sollte die geeignete Sorte entsprechend der erforderlichen Dicke, Biegebedingungen, mechanischer Belastung, thermischer Leistung und sekundärer Verarbeitungsmethode ausgewählt werden.
Die Kohlefaserverstärkung verändert nicht nur die Eigenschaften des fertigen Materials, sondern auch das Verhalten von PEEK beim Extrudieren und Gießen. Mit zunehmendem Füllstoffanteil steigt die Schmelzeviskosität. Dies beeinflusst, wie gleichmäßig sich das Material in der Matrize verteilt und wie es auf Ziehspannung und Abkühlung reagiert.
Bei der Gießfolienproduktion durchläuft geschmolzenes Material eine Flachdüse und wird über Kühlwalzen gezogen. Ein stabiler Schmelzefluss ist wichtig für die Aufrechterhaltung einer gleichbleibenden Dicke und Oberflächenqualität. Eine höhere Kohlenstofffaserbeladung kann den Prozess empfindlicher gegenüber Temperatur, Extrusionsdruck und Ziehbedingungen machen.
Eine ungleichmäßige Faserverteilung kann zu sichtbaren Oberflächendefekten, freigelegten Fasern oder lokalen Abweichungen in den Materialeigenschaften führen. Auch eine zu hohe Ziehspannung kann zu Rissen, Lochfraß und anderen Filmdefekten führen, insbesondere bei der Verarbeitung höher gefüllter Formulierungen.
Extrusion und Abkühlung können Restspannungen in der Folie hinterlassen. Wenn das Material anschließend gestanzt wird, können diese Spannungen ungleichmäßig abgebaut werden, was zu einer Wellung oder Verformung des geschnittenen Teils führen kann. Die Ausrichtung der Kohlenstofffasern kann zu einem unterschiedlichen Schrumpfverhalten in Maschinenrichtung und Querrichtung führen.
Zu den Prozessmaßnahmen zur Reduzierung dieser Risiken zählen Gradientenkühlung, kontrollierte Ziehspannung und Glühen. Diese Behandlungen können jedoch die inhärente Materialanisotropie abschwächen, anstatt sie vollständig zu beseitigen.
Der Hauptgrund für die Zugabe von Kohlenstofffasern besteht darin, die Leistung der PEEK-Matrix zu verändern. Bei der Bewertung von Folien für den industriellen Einsatz sind mehrere Eigenschaften besonders relevant.
Die Kohlefaserverstärkung erhöht die Steifigkeit und hilft, thermische Verformungen zu begrenzen. Dies kann bei Präzisionsabstandshaltern, dünnen Strukturbauteilen und Dichtungselementen nützlich sein, die ihre Geometrie unter mechanischer oder thermischer Belastung beibehalten müssen.
Kohlefaser verbessert die Wärmeübertragung im Vergleich zu ungefülltem PEEK. Gemäß den bereitgestellten Materialdaten hat natürliches PEEK eine Wärmeleitfähigkeit von ca. 0,29 W/(m·K), während CF10 0,5–0,7 W/(m·K) und CF30 0,8–1,2 W/(m·K) erreicht.
| Material | Wärmeleitfähigkeit |
|---|---|
| Natürliches PEEK | Ungefähr 0,29 W/(m·K) |
| CF10 PEEK | 0,5–0,7 W/(m·K) |
| CF30 PEEK | 0,8–1,2 W/(m·K) |
Eine Kohlefaserverstärkung kann bei geeigneten Gleitanwendungen die Verschleißfestigkeit verbessern und die Reibung verringern. Dies macht das Material für Industrieauskleidungen, reibungsmindernde Schichten und verschleißfeste Komponenten relevant. Die tatsächliche Leistung hängt vom Kontaktdruck, der Oberflächenbeschaffenheit, dem Material der Gegenfläche und den Betriebsbedingungen ab.
Ein höherer Kohlenstofffasergehalt verringert im Allgemeinen die Flexibilität der Folie. Insbesondere CF30 ist spröder und kann bei leichter Biegung Mikrorisse bilden. Für Anwendungen, bei denen es zu wiederholten starken Biegungen oder Stößen kommt, kann ein PEEK mit geringerer Füllmenge oder ungefüllteres PEEK besser geeignet sein.
Die Kombination aus Wärmeleitfähigkeit, Verschleißfestigkeit und Dimensionsstabilität macht mit Kohlenstofffasern gefüllte PEEK-Folien für mehrere spezielle Industrieumgebungen relevant.
Mögliche Anwendungen sind leichte Abschirmschichten, Hochtemperatur-Isolationskomponenten und verschleißfeste Gleitelemente. Bei der Materialauswahl sollten Betriebstemperatur, Vibration, Strahlenbelastung und die relevanten Qualifikationsanforderungen berücksichtigt werden.
Mit Kohlenstofffasern gefüllte PEEK-Folien können für nicht-waferkontaktierende Isolierauskleidungen, Isolierscheiben und ausgewählte verschleißfeste Komponenten in Vakuumgeräten verwendet werden. Seine thermischen und mechanischen Eigenschaften können bei Geräten nützlich sein, die erhöhten Temperaturen und wiederholten mechanischen Bewegungen ausgesetzt sind.
Zu den industriellen Anwendungen gehören Gleitbeläge, reibungsmindernde Schichten, Dichtungsbahnen und Wärmeisolationspads. Die erforderliche Dicke, Ebenheit, Reibungsverhalten und Maßtoleranzen sollten entsprechend der Bauteilkonstruktion bestätigt werden.
Materialbeschränkungen sind ebenso wichtig wie mögliche Anwendungen. Nicht für jede Umgebung sollte eine standardmäßige, mit gehackten Kohlefasern gefüllte PEEK-Folie ausgewählt werden.
● Es ist kein Ersatz für dediziertes ESD-kontrolliertes Material, bei dem ein stabiler Oberflächenwiderstand innerhalb eines bestimmten Bereichs erforderlich ist.
● Es ist nicht für den direkten Kontakt mit hochreinen Halbleiterwafern geeignet, bei denen eine Kontamination mit Kohlenstoffpartikeln nicht akzeptabel ist.
● Aufgrund seiner relativ hohen Sprödigkeit ist es für Anwendungen mit wiederholten starken Biegungen ungeeignet.
● Sein undurchsichtiges schwarzes Aussehen erfüllt nicht die Anforderungen an transparente Folien.
● Es sollte nicht in Umgebungen mit stark oxidierenden Medien verwendet werden, die die PEEK-Matrix angreifen können.
FürKohlenstoffgefüllte PEEK-FolieDie Anwendungseignung muss anhand der tatsächlichen Betriebsbedingungen und nicht allein anhand des Materialnamens oder des Kohlenstofffaseranteils bewertet werden.
Eine gleichbleibende Materialleistung erfordert eine Kontrolle während des gesamten Produktionsprozesses. Kohlenstofffasergehalt, Feuchtigkeit, Faserlänge, -dicke und innere Spannung können die Qualität der fertigen Folie beeinflussen.
Eingehende zusammengesetzte Pellets können auf Feuchtigkeitsgehalt, Kohlenstofffasergehalt und verbleibende Faserlänge überprüft werden. Diese Inspektionen helfen dabei, Materialabweichungen zu erkennen, bevor mit der Extrusion begonnen wird.
Dickenüberwachung und Oberflächeninspektion helfen dabei, Abweichungen beim Gießen zu erkennen. Optische Inspektionssysteme können sichtbare Mängel wie schwarze Flecken, Nadellöcher, Kratzer und freiliegende schwebende Fasern erkennen. Bei Bedarf kann eine optionale Röntgeninspektion zum Screening auf eingebettete Metallpartikel eingesetzt werden.
Die Inspektion des fertigen Produkts kann Dimensionsmessungen, Oberflächenuntersuchungen, Querschnittsanalysen, mechanische Tests und die Bewertung der thermischen Eigenschaften umfassen. Auch gestanzte Verzugstests können dabei helfen, das Eigenspannungsverhalten nach der Weiterverarbeitung zu beurteilen.
Diese Kontrollen sind besonders wichtig für Präzisionsanwendungen, bei denen die Ebenheit der Folie, die Dickenkonsistenz und die mechanischen Eigenschaften die Leistung des fertigen Bauteils beeinflussen.
Guangzhou Ideal Plastic Technology Co., Ltd.berichtet, dass das Unternehmen im Jahr 2014 mit der Produktion von kohlenstofffasergefüllten PEEK-Folien begonnen hat. Die angegebenen Produktionskontrollen umfassen eingehende Materialkontrollen, Online-Überwachung und Labortests des fertigen Produkts. Das Unternehmen bietet außerdem Schneid-, Laminier- und Stanzdienste für die entsprechenden Folienspezifikationen an.
A: Die Sorten unterscheiden sich hauptsächlich im Kohlenstofffaseranteil und der daraus resultierenden Ausgewogenheit von Steifigkeit, Verschleißfestigkeit, Wärmeleitfähigkeit, Zähigkeit und Verarbeitbarkeit. CF10 bietet eine bessere Fließfähigkeit und Zähigkeit, CF20 bietet eine ausgewogene Kombination von Eigenschaften und CF30 liefert eine höhere Verstärkung bei anspruchsvolleren Verarbeitungsanforderungen.
A: Verzug ist mit inneren Eigenspannungen durch Extrusion und Abkühlung sowie mit anisotroper Schrumpfung aufgrund der Ausrichtung der Kohlenstofffasern verbunden. Glühen und kontrollierte Abkühlung können das Risiko verringern, allerdings können sie die inhärente Materialanisotropie nicht vollständig beseitigen.
A: Nicht unbedingt. Standardmäßige, mit gehackten Kohlefasern gefüllte PEEK-Folien können zwar halbleitende Eigenschaften haben, ihr spezifischer Widerstand kann jedoch in einem weiten Bereich schwanken. Anwendungen, die eine kontrollierte ESD-Leistung erfordern, sollten ein spezielles ESD-Material mit verifizierten elektrischen Testdaten verwenden.
A: CF30 hat eine höhere Schmelzviskosität und eine größere Sprödigkeit als Sorten mit geringerem Füllstoffgehalt. Die angegebene Produktionsrichtlinie identifiziert zuverlässiges Gießen bei Dicken von 0,25 mm und mehr. Dünnere Anwendungen sollten vor der Spezifikation mit dem Hersteller abgeklärt werden.
A: Die Inspektion kann Feuchtigkeitstests, Analyse des Kohlenstofffasergehalts, Faserlängenprüfung, Online-Dickenüberwachung, Oberflächeninspektion, Dimensionsmessung, mechanische Prüfung, thermische Prüfung und Bewertung des Stanzverzugs umfassen.
A: Geben Sie die erforderliche Kohlenstofffasersorte, Foliendicke, Breite, Rollenlänge oder Plattenabmessungen, Oberflächenanforderungen, Verarbeitungsmethode und beabsichtigte Anwendung an. Gegebenenfalls sollten auch Betriebstemperatur, mechanische Belastung und elektrische Anforderungen angegeben werden.
Durch die Kohlefaserverstärkung ergeben sich neue Möglichkeiten für PEEK-Folien in Anwendungen, die eine höhere Steifigkeit, eine verbesserte Wärmeübertragung und ein besseres Verschleißverhalten erfordern. Gleichzeitig verändert der Füllstoffgehalt die Flexibilität und Verarbeitungseigenschaften des Materials. Daher sollte bei der Auswahl einer geeigneten Sorte die Anwendungsleistung mit der Gussstabilität und den Anforderungen der Weiterverarbeitung in Einklang gebracht werden.