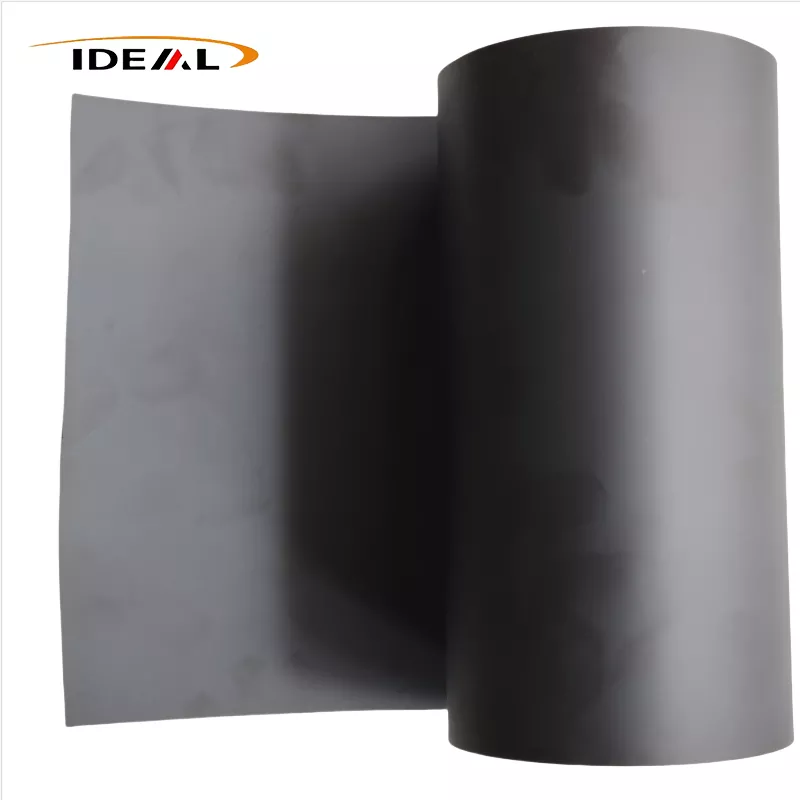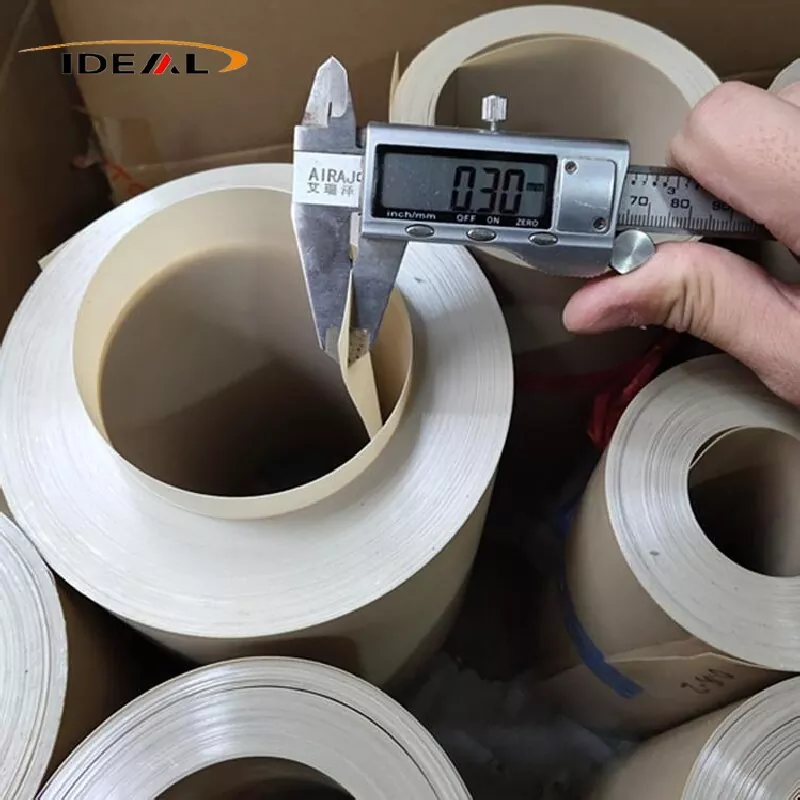
Kohlenstoffgefüllte PEEK-Folie (mit gehackten Kohlenstofffasern gefüllte Polyetheretherketon-Gießfolie) verwendet halbkristallines, hochleistungsfähiges thermoplastisches PEEK-Harz als Matrix. Es wird mit gehackten PAN-basierten Kohlenstofffasern vermischt und durch einen T-Düsen-Flachdüsen-Gussextrusionsprozess kontinuierlich geformt, um ein schwarzes technisches Kunststofffolienmaterial herzustellen.
Kohlenstoffgefüllte PEEK-Folien behalten die grundlegenden Eigenschaften von reinem PEEK bei, einschließlich Hochtemperaturbeständigkeit, chemischer Beständigkeit, Hydrolysebeständigkeit und Strahlungsbeständigkeit. Gleichzeitig werden erhebliche Verbesserungen bei der Steifigkeit, der Wärmeleitfähigkeit, der selbstschmierenden Verschleißfestigkeit und der Dimensionsstabilität erzielt. Das Material weist halbleitende Eigenschaften und eine grundlegende elektromagnetische Abschirmleistung auf. Es eignet sich vor allem für Einsatzbedingungen mit hohem Temperaturverschleiß, Wärmeableitung, Leichtbau, Vakuumumgebungen, Luft- und Raumfahrt, neuen Energien und Präzisionsmaschinenanwendungen.
PEEK-Folie mit Kohlefaser ist eine durchgehende schwarze Verbundfolie, die aus PEEK-Harzpellets in Extrusionsqualität hergestellt wird, die mit gehackten Kohlefasern vermischt und anschließend gegossen und bei hoher Temperatur geglüht werden. Es stehen drei gängige Füllstoffqualitäten zur Verfügung: CF10, CF20 und CF30.
Der Low-Fill-Typ CF10 hat die niedrigste Schmelzviskosität und optimale Fließfähigkeit und ist daher der einfachste Typ für die Gießfolienproduktion (0,05–0,3 mm). Es verfügt über wenige schwimmende Fasern auf der Oberfläche, behält eine angemessene Zähigkeit bei und widersteht Sprödigkeit. Der Verzug nach dem Stanzen ist relativ gering und sorgt für ein gutes Gleichgewicht zwischen Verstärkung und Zähigkeit.
Mängel: begrenzte Steifigkeitsverbesserung, leichte Verringerung des Wärmeausdehnungskoeffizienten, mäßige Verbesserung der Verschleißfestigkeit und mäßige Steigerung der elektrischen und thermischen Leitfähigkeit.
CF20 weist eine mäßige Schmelzviskosität auf und kann stabil zu Filmen (0,10–0,40 mm) gegossen werden. Im Vergleich zu CF10 sind Modul, Verschleißfestigkeit, Wärmeleitfähigkeit und Dimensionsstabilität deutlich verbessert. Die Sprödigkeit hat nicht das Niveau von CF30 erreicht und die Folie weist immer noch eine akzeptable Biegetoleranz auf. CF20 bietet die beste Gesamtbalance zwischen umfassender Materialleistung und Gießfolienverarbeitbarkeit.
CF30 bietet höchste Verstärkung, Verschleißfestigkeit und Wärmeleitfähigkeit. Allerdings steigt die Schmelzviskosität deutlich an, was die stabile Produktion ultradünner Gussfolien erschwert; Eine zuverlässige Produktion ist auf Dicken ≥0,25 mm beschränkt. Die Folie weist eine stark erhöhte Sprödigkeit auf und bei leichter Biegung können sich Mikrorisse bilden. Das Risiko eines Verzugs nach dem Stanzen steigt erheblich und die Kontrolle der auf der Oberfläche schwebenden Fasern wird zu einer Herausforderung. Das Basis-CF30-Granulat weist bereits eine sehr geringe Bruchdehnung auf. Nach der Verarbeitung zu einer dünnen Folie erhöht die Freisetzung interner Restspannungen die Wahrscheinlichkeit eines Verzugs bei nachfolgenden Stanzvorgängen erheblich.
Das Grundprinzip dieser Eigenschaftsunterschiede besteht darin, dass eine höhere Kohlenstofffaserbeladung die Schmelzviskosität erhöht. Bei der Gießfolienverarbeitung verteilt sich geschmolzenes Harz gleichmäßig aus der Schlitzdüse und wird über eine Reihe von Kühlwalzen gezogen. Hochgefüllte Formulierungen sind anfällig für Risse, Oberflächennarben und schwebende Faserdefekte, wenn sie Zugspannung ausgesetzt werden.
Hinweis: Diese Beschreibung gilt nur für geschnittene kohlefasergefüllte Gussfolien; Endlos-Carbonfaser-Prepregs sind ausgeschlossen, ebenso wie spezielle antistatische ESD-Typen. Eine gewöhnliche, mit gehackten Kohlenstofffasern gefüllte PEEK-Folie ist nicht gleichbedeutend mit einer dedizierten ESD-Antistatikfolie. Sein Widerstandsbereich ist instabil und es kann nicht direkt als antistatisches Material in Halbleiterqualität eingesetzt werden.
Guangzhou Ideal begann 2014 mit der Produktion von kohlenstofffasergefüllten PEEK-Folien. In den letzten mehr als zehn Jahren haben wir die Produktionsausrüstung modernisiert, Fertigungsabläufe optimiert und formelle Qualitätskontrollverfahren eingeführt. In jeder Phase werden strenge Kontrollen durchgeführt: Eingangskontrolle der zusammengesetzten Pellets, synchrone Echtzeitüberwachung während der Produktion und abschließende Labortests im Werk.
1. Eingangskontrolle der Rohstoffe:
A. Zur Analyse des Feuchtigkeitsgehalts von Rohstoffen wird ein Karl-Fischer-Feuchtigkeitstester verwendet. Wir kontrollieren den Feuchtigkeitsgehalt der modifizierten Pellets auf ≤ 0,02 %, um Blasen- und Nadellochfehler in fertigen Folien zu verhindern.
B. Wir führen einen Ascherückstandstest im Muffelofen durch (Kalzinierung bei 580–600 °C), um die Beladung mit Kohlefaserfüllstoffen zu messen. Die zulässige Abweichung zwischen gemessenem Füllstoffgehalt und Nennspezifikation beträgt ≤±0,5 Gew.-%.
C. Nach der Doppelschnecken-Compoundierung zur Probenvorbereitung werden die Kohlenstofffasern durch Pyrolyse abgetrennt. Die Faserlängen werden unter einem optischen Mikroskop gezählt, um einen angestrebten Bereich der erhaltenen Faserlänge von 0,2–0,6 mm zu bestätigen und eine übermäßige Faserquetschung zu erkennen.
2. PEEK-Folie mit Kohlefaser Online-Echtzeit-Produktionslinieninspektion:
A. Online-Dickenüberwachung: Das β-Strahlen-Dickenmessgerät oder das berührungslose Laser-Dickenmessgerät führt eine kontinuierliche Querabtastung über die gesamte Rollenbreite durch; Echtzeit-Dickenkurven werden generiert und Abschnitte außerhalb der Toleranz werden automatisch gekennzeichnet. Dies unterstützt die Feineinstellung der Düsenlippe im geschlossenen Regelkreis. Geeignet für die kontinuierliche Gießfolienproduktion im Bereich von 0,1–0,5 mm; Die Dickentoleranz liegt bei ±0,01–0,03 mm.
B. Online-CCD-System zur visuellen Oberflächeninspektion: Hochgeschwindigkeits-Industriekameras identifizieren Oberflächenfehler wie schwarze Flecken, verbrannte Partikel, Nadellöcher, Längskratzer und schwebende Fasern. Defektstellen werden mittels Tintenstrahlmarkierung markiert; Defekte Bahnsegmente können in nachfolgenden Wickelvorgängen entfernt werden. Einschränkungen: Die CCD-Inspektion kann keine unter der Oberfläche eingebetteten metallischen Ablagerungen oder interne Mikrohohlräume erkennen; es untersucht nur die äußere Filmoberfläche.
C. Online-Röntgeninspektion: Die Online-Fehlererkennung mittels Röntgen untersucht die Folie auf eingebettete harte Metallpartikel. Hierbei handelt es sich um optionale High-End-Ausstattung und nicht um eine Standardkonfiguration für alle Produktionsläufe.
3. Offline-Laborprüfung des fertigen Produkts:
A. Prüfung der Abmessungen und des Aussehens: Die Filmdicke wird mit einem digitalen Mikrometer gemessen. Breite, Länge und Walzenstirnfläche werden mit Stahlmaßstäben überprüft. Die Oberflächenqualität wird durch visuelle Beobachtung in Kombination mit einer Stereomikroskop-Untersuchung beurteilt, um den Schweregrad der schwebenden Fasern zu beurteilen. Man unterscheidet zwischen schwacher Oberflächentextur und hervorstehenden, freiliegenden, schwimmenden Fasern. Oberflächenkratzer und Black-Spot-Defekte werden offiziell erfasst.
B. Mikrostrukturerkennung: Proben werden für die metallografische Querschnittsanalyse vorbereitet. Wir bewerten die Kohlenstofffaserverteilung, prüfen die Faseragglomeration und quantifizieren die innere Porosität. Unser internes Kontrollziel für die Porosität liegt unter 2 %; Wir filtern auch nach feinen eingebetteten metallischen Rückständen. DSC (Differential Scanning Calorimetry) wird verwendet, um die Temperatur des Schmelzpeaks, die Kristallinität und die Glasübergangstemperatur (Tg) zu testen. Die interne Kristallinität wird auf 25–32 % kontrolliert; Die Variation der Kristallinität von Charge zu Charge wird überwacht, um die Wirksamkeit der Glühbehandlung zu bewerten.
C. Prüfung der mechanischen Eigenschaften: Gemäß ISO527-3 werden Zugmodul, Bruchfestigkeit und Bruchdehnung getrennt entlang der Extrusionsmaschinenrichtung (MD) und Querrichtung (TD) getestet. Das MD-zu-TD-Modulverhältnis wird berechnet, mit einer internen Kontrollgrenze ≤1,6 für das Anisotropiemanagement.
D. Bewertung der inneren Restspannung mittels gestanztem Verzugstest: Bereiten Sie 100 mm × 100 mm große quadratische, mit Kohlenstofffasern gefüllte PEEK-Folienproben vor, legen Sie sie frei auf eine flache Glasplatte und lassen Sie sie 24 Stunden lang bei Raumtemperatur ruhen. Die Eckbogenhöhe jeder Probe wird gemessen. Bei nicht geglühten Standardgüten beträgt die maximal zulässige Bogenhöhe ≤6 mm; Bei präzisionsoffline-geglühten Sorten muss die Bogenhöhe ≤2-3 mm betragen.
E. Prüfung der thermischen Eigenschaften: Die Wärmeformbeständigkeit (HDT, ISO75) und der Wärmeausdehnungskoeffizient (CTE) werden sowohl in MD- als auch in TD-Richtung gemessen, um die Dimensionsstabilität bei Zyklen bei hohen und niedrigen Temperaturen zu bewerten.
F. Reibungs- und Verschleißfestigkeitsprüfung: Taber-Abriebprüfungen werden durchgeführt, um den Reibungskoeffizienten und die Verschleißrate für die Bewertung der Verschleißfestigkeitsleistung zu bestimmen.
A. Bei der metallografischen Querschnittsanalyse und der Zugprüfung handelt es sich um zerstörende Stichprobenprüfungen; Sie können nicht garantieren, dass jede Position auf der gesamten Rolle fehlerfrei ist.
B. Die Online-Röntgenerkennung von Metallfehlern ist eine Premium-Optionsausrüstung. Die Schmelzefiltration allein kann das Risiko durch Spuren metallischer Fremdverunreinigungen nicht zu 100 % beseitigen.
C. Der Verzugstest ermöglicht nur eine indirekte Beurteilung der inneren Eigenspannung; Es gibt keine direkte Prüfmethode, um einen numerischen Eigenspannungswert zu ermitteln.
D. Die MD-TD-Anisotropie kann nur an Probenproben bewertet werden. Der Gießfolienherstellungsprozess kann dieses inhärente anisotrope Verhalten nicht vollständig beseitigen.
Durch die Implementierung der oben genannten Qualitätskontrollverfahren verfügt unsere kohlenstoffgefüllte PEEK-Folie über flache, glatte Oberflächen auf beiden Seiten, mit einer einheitlichen mattschwarzen Oberfläche und einer einheitlichen Farbe auf der gesamten Bahn.
1. Keine qualitätsbeeinträchtigenden Mängel wie z. B. durch Kohlenstoffansammlungen verursachte harte schwarze Flecken, Blasen, Nadellöcher, Risse in der gesamten Dicke, tiefe Kratzer, Ölflecken oder Fremdeinschlüsse.
2. Die Endflächen der Walzen sind sauber, ohne Teleskop- oder falsch ausgerichtete Walzenschichten. Die Wicklung ist gleichmäßig und fest; Zwischen aufeinanderfolgenden Wundlagen wird eine Trennschutzfolie eingelegt.
3. Harte erhabene schwarze Flecken, eingebettete metallische harte Einschlüsse, durchdringende Nadellöcher, durchgehende Kratzer, Blasen und Falten sind nicht zulässig.
4. Die Testergebnisse für Dicke, mechanische Leistung und Aschegehalt innerhalb einer Produktionscharge schwanken innerhalb akzeptabler Bereiche.
5. Für jede Charge wird ein COC-Werkskontrollzertifikat ausgestellt, in dem die Chargennummer, der Füllstoffgehalt, die Filmdicke und vollständige mechanische Testdaten angegeben sind.
| Produktname | Kohlenstoffgefüllte PEEK-Folie |
| Material | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Farbe (Füller) | Einheitliches Mattschwarz |
| Konventionelle Dicke | 12 μm, 25 μm, 50 μm, 100 μm, 200 μm, 500 μm, 1 mm |
| Breite | 300 mm, 500 mm, 620 mm, 1000 mm unterstützen das individuelle Schlitzen jeder schmalen Breite |
| Länge | 50 m, 100 m, lange und kurze Rollen können je nach Bedarf angepasst werden |
| Probe | Zu verhandeln |
| Zertifikate | ISO9001:2012 |
| Unterstützende Dienstleistungen | Schneiden, Laminieren, Stanzen, verschiedene Arten einteiliger Dichtungsfertigprodukte können individuell angepasst werden |
1. Wärmeleitfähigkeit: Reines PEEK hat eine Wärmeleitfähigkeit von nur 0,29 W/(m·K). CF10 erreicht 0,5–0,7 W/(m·K), während CF30 0,8–1,2 W/(m·K) erreicht und damit eine drei- bis viermal höhere Wärmeableitungseffizienz als reines PEEK bietet.
2. Extrem niedriger Wärmeausdehnungskoeffizient (CTE). Das Kohlefaserskelett schränkt die thermische Verformung des Harzes ein und sorgt so für minimale Maßabweichungen bei Temperaturwechseln.
3. Nach der Glüh- und Formgebungsbehandlung erreicht die Folie eine thermische Schrumpfrate von ≤0,5 % bei 260 °C und sorgt so für eine stabile Maßhaltigkeit für ultradünne Präzisionsdichtungen.
1. Das Material verfügt über eine überlegene inhärente Selbstschmierung mit einem um über 40 % niedrigeren Reibungskoeffizienten als reines PEEK. Es unterstützt einen langfristig stabilen Betrieb ohne Ölschmierung.
2. Es bietet eine hervorragende Ermüdungsbeständigkeit und widersteht Rissen oder Brüchen bei hin- und hergehendem Gleiten und wiederholtem Druck.
3. Einschränkungen: Mit Kohlenstoff gefüllte PEEK-Folien haben eine geringere Zähigkeit als ungefüllte natürliche PEEK-Folien mit erhöhter Sprödigkeit, wodurch sie für Szenarien mit häufigen starken Biege- oder Stoßbeanspruchungen ungeeignet sind.
4. Bei langfristiger extremer Hin- und Herbewegung kann der Film Spuren von Hartfaserresten erzeugen, sodass er nicht für den direkten Kontakt mit hochpräzisen Lithografie-Waferoberflächen geeignet ist.
Interne Kohlenstofffasern bilden ein kontinuierliches leitfähiges Netzwerk und sorgen für einen stabilen Oberflächenwiderstand im Bereich von 10³–10⁸ Ω/Quadrat. Das Material weist halbleitende Eigenschaften und eine grundlegende EMI-Abschirmleistung auf, die von Kabeln und Leistungsmodulen erzeugte elektromagnetische Streustörungen absorbiert und isoliert.
PEEK-Folie mit Kohlefaser vereint hohe Wärmeleitfähigkeit, hervorragende Verschleißfestigkeit, elektromagnetische Abschirmleistung und Vakuumstabilität und unterstützt vielfältige industrielle Anwendungen wie folgt:
Sie dient als EMI-Abschirmfolie für Flugkabel, ersetzt herkömmliche Kupfer- und Aluminiumfolien und reduziert das Komponentengewicht um über 30 %. Es dient als hochtemperaturbeständige, ölbeständige Isolierauskleidung für Flugzeugmotorräume und schützt vor Korrosion durch Flugkraftstoff und Hydraulikflüssigkeit. Seine strahlungsbeständigen Eigenschaften und die geringe Ausgasung machen es ideal für die Isolierung von Satelliten-Vakuummodulen bei extremen Temperaturunterschieden im Weltraum. Es wird auch für verschleißfeste Gleitdichtungen in Präzisionsgetriebemechanismen von Drohnen verwendet.
Mit geringer Ausgasung, geringer Ionenausfällung, hoher Wärmeleitfähigkeit und stabiler Vakuum-Hochtemperatur-Dimensionsstabilität wird kohlenstofffasergefüllter PEEK-Film häufig in Halbleiterprozessen eingesetzt. Zu den typischen Anwendungen gehören Hochtemperatur-Isolierauskleidungen für Ätz-, PVD-, CVD- und Plasmareinigungs-Vakuumkammern; wärmeleitende, verschleißfeste, ultradünne Dichtungen für Wafer-Transfervorrichtungen; Wärmeableitungsisolierfolien für CMP-Sicherungsringe; und wärmeleitende, verschleißfeste Auskleidung für Hochtemperatur-Chipprüfstände.
Es wird auf selbstschmierende Gleitfolien für Hochgeschwindigkeits-Linearführungen und Förderrollen, Hochtemperatur-Trennfolien für Spritzguss- und Heißpressformen, hitze- und ölbeständige Dichtungsfolien für Hydraulikventile und Pumpenkörper sowie reibungsarme Wärmeisolationspads für Robotergelenke zur Vermeidung von Reibungswärmeansammlungen angewendet.
Geeignet für die Wärmedämmauskleidung von Vakuumkammern von Elektronenmikroskopen und optischen Beschichtungsmaschinen, korrosionsbeständige Hochtemperatur-Befestigungsdichtungen für physikalische und chemische Prüfgeräte sowie strahlungsbeständige Schutzfolien für nukleare Detektionsinstrumente.
1. Ultrahochreine Halbleiterprozesse mit direktem Waferkontakt, bei denen das Ablösen von Kohlenstoffabfällen zu Oberflächenverunreinigungen führen kann.
2. Anwendungen, die eine stabile ESD-Leistung innerhalb von 10⁶–10⁹ Ω/sq erfordern, da dieses Material unkontrollierte, große Widerstandsschwankungen aufweist und die Standardanforderungen an die statische Ableitung nicht erfüllen kann.
3. Bauteile, die aufgrund der inhärenten Sprödigkeit und geringen Bruchdehnung des Materials wiederholtes Biegen und flexible Belastbarkeit erfordern.
4. Optisch transparente Komponenten, da die Folie vollständig schwarz und undurchsichtig ist.
5. Ultraflache und verzugsfreie Blechanwendungen. Der Gießprozess erzeugt eine inhärente Faserorientierung; Durch das Glühen werden nur Restspannungen abgebaut und kein völliger Verzug erreicht. Ultrahohe Ebenheit erfordert zusätzliches doppelseitiges CNC-Präzisionsfräsen.
6. Arbeitsbedingungen mit stark oxidierenden Medien wie konzentrierter Schwefelsäure, die das PEEK-Substrat angreifen.
A1: Für den gängigen Dickenbereich von 0,1–0,5 mm liefert die allgemeine Industriequalität eine Dickentoleranz von ±0,02–0,04 mm, während die Präzisionssorte ±0,01–0,03 mm erreicht. Die Toleranz der Rollenbreite beträgt ±2 mm und die Toleranz der Einzelblätter beträgt ±1 mm. Für ultradünne Dicken unter 0,1 mm gelten gelockerte Toleranzstandards, die durch technische Vereinbarung bestätigt werden.
A2: Der Verzug nach dem Stanzen wird hauptsächlich durch eingeschlossene innere Eigenspannungen verursacht, die beim Extrusionsgießen entstehen, sowie durch anisotrope Schrumpfung, die durch die Ausrichtung der Kohlenstofffasern in Maschinenrichtung verursacht wird. Offline-geglühte Sorten reduzieren effektiv das Verzugsrisiko, obwohl die inhärente Materialanisotropie nicht vollständig beseitigt werden kann. Kunden mit Anforderungen an eine hochpräzise Verarbeitung können ein Sekundärglühen vor Ort durchführen, um die Ebenheit weiter zu stabilisieren.
A3: Um Restspannung und Anisotropie der gegossenen kohlenstoffgefüllten PEEK-Folie zu minimieren, übernehmen wir zentrale Prozesskontrollen, einschließlich langsamer Gradientenkühlung anstelle von schnellem Abschrecken, niedriger Ziehspannung, optimierter Schneckenkonfiguration für geringe Scherung und professioneller Offline-Glühbehandlung. Unser QC-System überwacht streng das MD-TD-Modulverhältnis und den Grad des Stanzverzugs. Beachten Sie, dass die inhärente Materialanisotropie nur gemildert, aber nicht vollständig beseitigt werden kann.
A4: Die Masterrollenbreiten reichen von 300–650 mm und können weiter in kundenspezifische schmale Breiten geschnitten werden. Die Rollenlänge variiert je nach Dicke: Dünne Folien von 0,1–0,25 mm sind typischerweise 25–50 m pro Rolle und mitteldicke Folien von 0,3–0,5 mm sind 50–100 m pro Rolle, alle ausgestattet mit einem Kern mit 76 mm Innendurchmesser.
A5: Standardmäßige kohlenstoffgefüllte PEEK-Folien weisen einen instabilen weiten Halbleiterwiderstand von 10³–10⁵ Ω/Quadrat auf. Es handelt sich nicht um ein formelles ESD-kontrolliertes statisch ableitendes Material und kann keinen stabilen spezifischen Widerstand innerhalb des standardmäßigen ESD-Bereichs von 10⁶–10⁹ Ω/Quadrat aufrechterhalten. Für formelle Halbleiter-ESD-Anwendungen ist eine spezielle ESD-stabilisierte PEEK-Folie erforderlich.
A6: Nein. Standardmäßig mit Kohlenstoff gefüllte PEEK-Folien stoßen beim Gleiten durch Reibung feine Kohlenstoff-Mikropartikel ab, die bei direktem Kontakt mit Wafern zu ernsthaften Verunreinigungen führen. Dieses Material eignet sich nur für nicht-waferkontaktierende Verschleißauskleidungen und Isolationsscheiben in Halbleitergeräten. Waferkontakt-Präzisionskomponenten müssen aus hochreinen ESD-PEEK-Materialien in Halbleiterqualität hergestellt werden.