Ingenieure, die verstärkte Schläuche aus Polyetheretherketon (PEEK) spezifizieren, stehen unmittelbar vor der Entscheidung: Welche Art von Faserverstärkung hält das Teil im Einsatz am Leben? Ungefülltes PEEK verträgt große Hitze und aggressive Chemikalien mühelos. Doch bei hoher Dauerbelastung oder extremen Temperaturen kriecht der Rohkunststoff. Sie fügen Fasern hinzu, um diese Dimensionsverschiebung zu stoppen. Die Auswahl beschränkt sich fast immer auf 30 % Kohlefaser (CF30) oder 30 % Glasfaser (GF30). Eine falsche Wahl führt zu vorzeitigem Verschleiß der Verbindungsteile, unerwarteten Kurzschlüssen oder einer katastrophalen thermischen Verschlechterung.
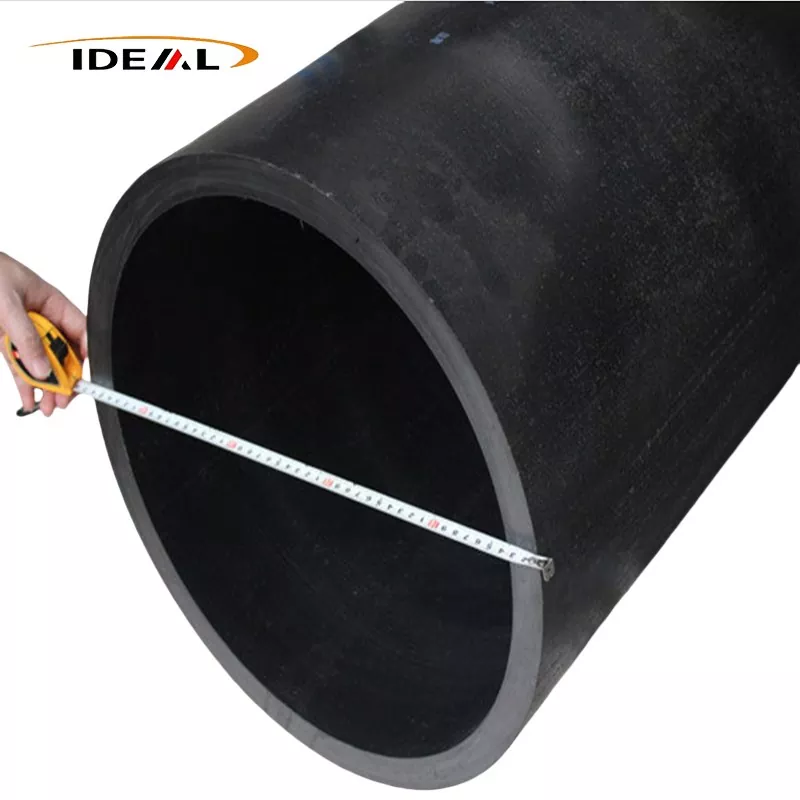
Sie bestimmenkohlefaserverstärktes PEEK-Rohrwenn die Anwendung bewegliche Teile, Gleitreibung oder eine strenge Anforderung an die statische Ableitung umfasst. Kohlenstofffasern wirken als mikroskopisch kleines Trockenschmiermittel. Außerdem leiten sie die Wärme von der Kontaktfläche ab und verhindern so ein örtliches Schmelzen oder eine Verformung bei starker Belastung.
Geben Sie PEEK GF30 an, wenn Sie maximale elektrische und thermische Isolierung in einer rein statischen, strukturellen Anwendung benötigen. Glas ist stark abrasiv. Wenn Sie ein GF30-Rohr als Lager oder Buchse gegen eine Stahlwelle verwenden, zerfressen die Glasfasern das Gegenmetall schnell. CF30 schont den Metallschaft und behält gleichzeitig die strukturelle Steifigkeit des Kunststoffteils bei.
Der Grund, warum ungefülltes PEEK so gut funktioniert, liegt in seiner spezifischen Molekülstruktur. Es weist abwechselnd aromatische Ringe und Etherbindungen auf. Die Etherbindungen sorgen für molekulare Flexibilität und verleihen dem Kunststoff seine inhärente Zähigkeit und Schlagfestigkeit. Die aromatischen Ringe sorgen für extreme Steifigkeit und thermische Stabilität. Dieser Aufbau verleiht ihm eine hervorragende Hitzebeständigkeit sowie ein präzises Gleichgewicht zwischen Zähigkeit und Steifigkeit. Unter Hitze oder Druck verformt sich PEEK nicht so leicht und hält wiederholter Belastung gut stand.
PEEK setzt zudem auf eine stark teilkristalline Struktur. Es behält einen Kristallinitätsgrad von etwa 25 % bis 35 % bei, was dazu beiträgt, dass seine mechanischen Eigenschaften auch dann erhalten bleiben, wenn die Temperaturen in Richtung seines Schmelzpunkts steigen. Ein präzises Wärmemanagement während der Extrusion sorgt dafür, dass sich die Polymerketten in diese hochgeordneten kristallinen Strukturen falten. Wenn ein Hersteller den extrudierten Schlauch zu schnell abkühlt, bleibt der Kunststoff amorph, wird durchscheinend und verliert seine chemische Beständigkeit und Hochtemperaturfestigkeit.
Wenn Sie diese Matrix mit gehackten Kohlenstoff- oder Glasfasern verbinden, unterbrechen Sie die saubere Faltung der Polymerketten, erhalten aber ein starres inneres Gerüst. Die Polymermatrix überträgt die aufgebrachte Spannung direkt auf die viel stärkeren, steiferen Fasern. Dadurch wird die Bewegung der Polymerketten eingeschränkt, das Kriechen gestoppt und die Zugfestigkeit drastisch erhöht. Außerdem wird der lineare Wärmeausdehnungskoeffizient (CLTE) auf ein Niveau gesenkt, das nahezu dem von Aluminium oder Stahl entspricht, sodass Ingenieure Metall-Kunststoff-Pressverbindungen mit engen Toleranzen konstruieren können, die sich bei Erwärmung der Baugruppe nicht lösen.
Das Hinzufügen von Kohlefaser ist kein lineares Upgrade. Es gibt erhebliche Nachteile bei der Herstellbarkeit. Mit zunehmendem Fasergehalt steigt die Schmelzviskosität des Kunststoffs. In einem extrudierten Schlauch neigen diese Fasern dazu, sich in Strömungsrichtung auszurichten, was bedeutet, dass der Schlauch entlang seiner Länge eine unglaubliche Zugfestigkeit entwickelt, während die Festigkeit entlang seiner Ringachse etwas geringer ist.
Eine 10-prozentige Kohlenstofffüllung sorgt für eine leichte Steigerung der Steifigkeit und hält gleichzeitig den Schmelzflussindex hoch genug für komplexe, dünnwandige Extrusionen. Es bleibt relativ leicht zu bearbeiten und widersteht Sprödbruch.
Ein Anteil von bis zu 30 % Kohlefaser stellt den Industriestandard dar. Es gleicht enorme Zugfestigkeitsgewinne mit akzeptabler Bearbeitbarkeit aus. Dieses Verhältnis sorgt für die für Hochdruckanwendungen erforderliche strukturelle Integrität, ohne die natürliche Zähigkeit des Kunststoffs völlig zu beeinträchtigen.
Bei 40 % Carbonfüllung erreichen Sie maximale Steifigkeit. Der Nachteil ist die extreme Viskosität während der Herstellung. Das Extrudieren oder Spritzgießen von 40 % CF-Rohren erfordert eine präzise Temperaturkontrolle, um Hohlräume zu vermeiden. Das resultierende Material ist sehr spröde. Für die Bearbeitung von 40 % CF PEEK sind Werkzeuge aus polykristallinem Diamant (PCD) erforderlich, da Standard-Hartmetall-Schaftfräser innerhalb von Minuten ihre Schneidkante verlieren, wenn sie diese Menge an abrasivem Kohlenstoff durchschneiden.
Ungefülltes PEEK hat eine Wärmeverformungstemperatur (HDT) von etwa 152 °C. Wenn man 30 % Kohle- oder Glasfaser hinzufügt, steigt die HDT auf 315 °C. Beide gefüllten Materialien vertragen extreme Umgebungshitze problemlos.
Die Divergenz liegt in den elektrischen Pfaden. PEEK ist von Natur aus ein hochwirksamer Isolator. Durch die Zugabe von Glasfaser bleibt dies so und der hohe Durchgangswiderstand bleibt erhalten. Durch die Zugabe von Kohlefaser sinkt der Volumenwiderstand drastisch. CF30 ist von Natur aus antistatisch. Durch die Anpassung der Kohlenstoffmatrix können Hersteller einen antistatischen PEEK-Zylinder oder einen vollständig leitfähigen PEEK-Schlauch herstellen. Wenn Ihre Kraftstoffleitung oder Luft- und Raumfahrtkomponente statische Aufladung sicher erden muss, ist Kohlefaser obligatorisch. Glasfaser fängt diese Ladung ein, bis genügend Spannung für einen Lichtbogen aufgebaut ist, was in volatilen Umgebungen möglicherweise zu einem katastrophalen Ausfall führen kann.
In der Tribologie – der Lehre von Reibung und Verschleiß – trennen sich CF30 und GF30 vollständig aufgrund ihrer physikalischen Wechselwirkung mit den Passflächen.
| Materialvariante | Dynamischer Reibungskoeffizient (gegenüber Stahl) | Verschleißprofil der Gegenfläche | Wärmeleitfähigkeit |
|---|---|---|---|
| Ungefülltes PEEK | 0,30 - 0,40 | Niedrig (nicht abrasiv) | Niedrig (Isolator) |
| PEEK CF30 | 0,15 - 0,20 | Sehr niedrig (selbstschmierend) | Hoch (leitet Wärme ab) |
| PEEK GF30 | 0,40 - 0,55 | Hoch (stark abrasiv) | Niedrig (Isolator) |
Bei dynamischer Belastung führt die Wärmeentwicklung zur Zerstörung von Kunststoffen. Jedes Polymer hat eine Druckgeschwindigkeitsgrenze (PV). Wird diese Grenze überschritten, kann der Kunststoff die Reibungswärme nicht schnell genug abgeben, was zu schnellem Schmelzen und Bauteilversagen führt. CF30 eignet sich hervorragend für Lager, Dichtungen und Verschleißringe, da Kohlenstofffasern als Wärmeleiter fungieren, Wärme von der Reibungsschnittstelle abziehen und sie im Rohrkörper verteilen.
Kohlenstofffasern wirken auch als Festschmierstoff. Da sich das PEEK mikroskopisch abnutzt, hinterlässt es einen dünnen tribologischen Kohlenstofffilm auf der Gegenfläche, der den Reibungskoeffizienten mit der Zeit weiter senkt.
Glasfasern bewirken genau das Gegenteil. Sie sind thermische Isolatoren, was bedeutet, dass die Reibungswärme am Kontaktpunkt eingeschlossen bleibt, wodurch die effektive PV-Grenze des Teils gesenkt wird. Schlimmer noch, freiliegende mikroskopisch kleine Glasfasern wirken wie Sandpapier. Unter dynamischer Belastung riecht ein GF30-Rohr stark und verschleißt die Metallwelle, gegen die es läuft. Verwenden Sie Glas für statische strukturelle Abstandshalter. Verwenden Sie Kohlenstoff für alles, was sich bewegt.
Ingenieure spezifizieren diese Rohre aufgrund extremer Umwelteinflüsse, die herkömmliche technische Kunststoffe wie Delrin oder Nylon zerstören.
Bei Anwendungen in der Luft- und Raumfahrt ist die Gewichtsreduzierung entscheidend für die Materialauswahl. Ein bearbeitetes Kohlefaserrohr ersetzt Aluminium und Titan in Kraftstoffsystemen, Drohnen-Flugzeugzellen und strukturellen Abstandshaltern. Es spart erhebliches Gewicht und widersteht gleichzeitig aggressiven Flugflüssigkeiten, Hydraulikölen und Kerosin.
Im medizinischen Bereich muss ein PEEK-Rohr für medizinische Instrumente Hunderte von Zyklen in einem Hochtemperatur-Dampfautoklaven überstehen, ohne sich zu verschlechtern, sich zu verziehen oder die Formstabilität zu verlieren. Mit Kohlenstoff gefüllte Varianten bieten die hohe Steifigkeit, die für chirurgische Zielführungen, endoskopische Griffe und externe Fixierungskomponenten erforderlich ist.
Energie- und Offshore-Bohrbetriebe sind darauf angewiesenextrudiertes, mit Kohlenstoff gefülltes PEEKfür drahtgebundene Bohrloch-Protokollierungswerkzeuge und Sensorgehäuse. Das Material übersteht die kontinuierliche Einwirkung von Sauergas (H2S), extremem hydrostatischem Druck und Umgebungstemperaturen von über 200 °C tief unter der Erde.
Das Extrudieren von gefülltem PEEK ist bekanntermaßen schwierig. Fasern können während der Schmelzphase verklumpen, wodurch trockene Stellen, harzreiche Zonen oder Hohlräume in der Rohrwand entstehen. Ein 1 mm großer Hohlraum in der Wand eines PEEK-Rohrs wirkt als starker Spannungskonzentrator. Unter zyklischer Belastung oder hohem hydrostatischem Druck breiten sich aus diesem Hohlraum Mikrorisse aus, bis das Teil vollständig abschert. Da mit Kohlenstoff gefülltes PEEK pechschwarz und völlig undurchsichtig ist, können Sie das Innere nicht visuell auf diese Mängel untersuchen.
Um die strukturelle Integrität zu gewährleisten, ist eine erstklassige Produktion darauf angewiesenKI-gesteuerte Fehlererkennung. Dieser Prozess kombiniert akustisches Ultraschallscannen oder fortschrittliche Röntgenbildgebung mit Algorithmen für maschinelles Lernen. Es erkennt Mikrohohlräume, Faseransammlungen und Konzentrizitätsschwankungen in Echtzeit, wenn der Schlauch die Extrusionsdüse verlässt. Das System ordnet akustische Reflexionen sofort den physischen Defektgrößen zu und weist beschädigte Rohrabschnitte vor dem Versand aus. Durch das Erkennen dieser internen Fehler wird gewährleistet, dass die endgültig bearbeitete Rohrwand unter dem Druck vor Ort nicht versagt.
Die Angabe der richtigen Polymermischung ist nutzlos, wenn die endgültige Geometrie zu viel Nachbearbeitung erfordert. PEEK ist ein teurer Rohstoff. Wenn Sie eine Vollstange kaufen und 80 % davon in Späne zerspanen, wird Ihr Projektbudget zerstört und wertvolle CNC-Maschinenzeit verschwendet. Durch die Beschaffung endkonturnaher Rohre werden Produktionskosten und Materialverschwendung drastisch gesenkt.
Als eigene Fabrik betreibt Guangzhou Ideal Plastic spezialisierte Extrusions-, Spritzguss- und CNC-Bearbeitungslinien speziell für technische Hochtemperaturkunststoffe. Sie produzierenMit Kohlefaser gefüllte PEEK-Röhrenmit Kohlenstofffüllraten zwischen 10 % und 40 %. Die Anlage extrudiert massive Profile und verarbeitet kundenspezifische Abmessungen von 15 mm bis 458 mm mit Innen- und Außendurchmesserspezifikationen.
Alle Materialien unterliegen dem ISO9001-Qualitätsmanagement sowie den REACH- und RoHS-Zertifizierungen. Dies stellt die vollständige Compliance für die globalen Lieferketten in der Luft- und Raumfahrt, der Medizintechnik und der Präzisionsfertigung sicher. Durch die Abstimmung des richtigen Kohlenstofffüllgrades auf eine endkonturnahe Extrusion erhalten Sie genau die mechanischen Eigenschaften, die Sie entworfen haben, geliefert in einer Geometrie, die Ihren Bearbeitungsaufwand minimiert.